核心目的
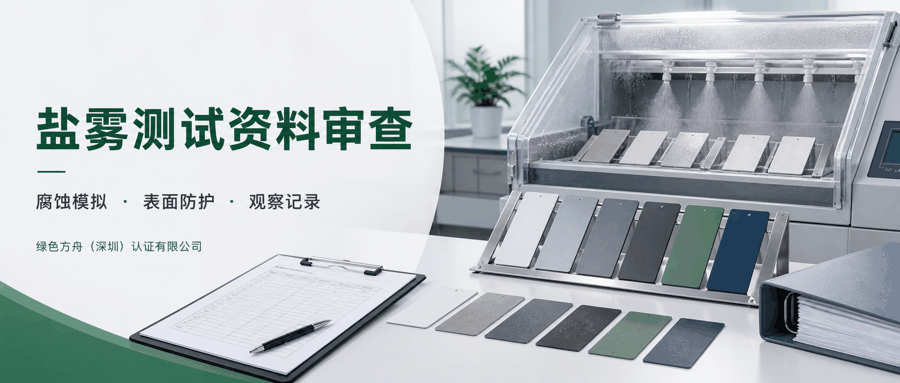
評估抗腐蝕能力:驗證材料(如金屬)、表面處理層(如鍍層、塗層)在鹽霧環境中的耐蝕性,判斷其是否能抵抗氯離子的侵蝕(氯離子是導致金屬電化學腐蝕的主要因素)。
對比材料 / 工藝優劣:通過相同條件下的測試,比較不同鍍層(如鍍鋅、鍍鉻)、塗料(如防鏽漆、海洋漆)或工藝(如電鍍、磷化)的抗腐蝕效果,指導材料選型。
暴露潛在缺陷:檢測表面處理的均勻性、結合力(如鍍層是否有針孔、塗層是否起泡),或結構設計的漏洞(如縫隙處是否易積鹽霧)。
滿足行業標準:多數產品(如汽車零部件、船舶設備)需通過特定鹽霧測試標準,才能進入市場(如沿海地區銷售的產品需更高抗鹽霧要求)。
常見測試類型及適用場景
1. 中性鹽霧測試(NSS,Neutral Salt Spray Test)
溶液成分:5% 氯化鈉(NaCl)水溶液(接近海水鹽濃度),pH 值調至 6.5~7.2(中性)。
測試條件:鹽霧箱溫度保持 35℃,鹽霧以霧狀持續噴灑在樣品表面。
特點:最基礎、應用最廣的鹽霧測試,模擬天然沿海或輕度工業鹽霧環境。
適用場景:普通金屬製品(如五金件、鋼結構)、鍍層(如鍍鋅)、通用塗料的抗腐蝕初步評估。
2. 醋酸鹽霧測試(ASS,Acetic Acid Salt Spray Test)
溶液成分:5% 氯化鈉溶液中加入醋酸,pH 值調至 3.1~3.3(酸性)。
測試條件:溫度 35℃,鹽霧持續噴灑。
特點:酸性環境加速腐蝕,比 NSS 更嚴苛,模擬工業區(含酸性污染物)或沿海高濕度高鹽霧環境。
適用場景:銅、鎳、鉻等裝飾性鍍層(如傢具鍍層、汽車裝飾件),或要求較高的戶外金屬件。
3. 銅加速醋酸鹽霧測試(CASS,Copper-Accelerated Acetic Acid Salt Spray Test)
溶液成分:5% 氯化鈉溶液中加入醋酸和氯化銅(CuCl₂・2H₂O),pH 值 3.1~3.3,氯化銅濃度 0.26g/L(加速腐蝕)。
測試條件:溫度升至 50℃(高溫 + 酸性 + 銅離子催化,腐蝕速率遠快於 NSS 和 ASS)。
特點:腐蝕強度最高,測試時間短(通常數小時至幾天),適合快速評估高耐蝕要求的鍍層。
適用場景:裝飾性鎳鉻鍍層(如衛浴五金、汽車鍍鉻件)、高耐蝕性鍍層(如多層鎳鍍層)。
4. 循環鹽霧測試(Cyclic Salt Spray Test)
定義:結合鹽霧、高溫高濕、乾燥等多環境交替循環(如 “鹽霧 8h→高溫高濕 4h→乾燥 4h” 為一個循環),更接近自然環境中 “鹽霧沈積 - 濕潤 - 乾燥” 的動態腐蝕過程。
特點:比靜態鹽霧更貼近實際使用場景(如戶外設備經歷晝夜溫差、乾濕交替),能暴露更多因溫度 / 濕度變化導致的腐蝕缺陷(如塗層開裂後鹽霧滲入)。
適用場景:汽車零部件(如底盤、緊固件)、船舶設備、戶外通信基站等長期暴露在複雜環境中的產品。
關鍵測試參數
鹽溶液濃度:通常為 5%(±1%)氯化鈉(模擬海水),特殊場景可能用 3% 或 10%。
pH 值:NSS(6.5~7.2)、ASS/CASS(3.1~3.3),通過鹽酸或氫氧化鈉調節。
溫度:NSS/ASS 為 35℃±2℃,CASS 為 50℃±2℃,循環測試需額外設定高濕(如 40℃,95% RH)和乾燥(如 60℃)溫度。
鹽霧沈降量:單位時間內落在樣品表面的鹽霧量,通常要求 1~2mL/(80cm²・h)(確保腐蝕強度穩定)。
測試時間:根據耐蝕要求設定,短則 24 小時(基礎篩查),長則數千小時(如船舶漆需耐 1000h 以上);CASS 通常為 2~96 小時,循環測試為 10~100 個循環。
樣品狀態:是否預處理(如划痕、彎曲,模擬運輸 / 使用中的損傷)、放置角度(通常與垂直方向成 15°~30°,確保鹽霧均勻覆蓋)。
適用產品與行業
金屬製品:五金件(螺絲、螺母)、鋼結構(橋梁、護欄)、金屬板材;
鍍層 / 塗層:電鍍層(鍍鋅、鍍鉻、鍍鎳)、塗料(防鏽漆、船舶漆、汽車漆)、陽極氧化層(鋁合金);
汽車行業:底盤部件(螺栓、軸承)、車身鍍層、線束連接器(防止接觸不良);
海洋 / 船舶:船體、錨鏈、海洋平台部件(高鹽霧環境);
電子電器:連接器、電路板(防止焊點腐蝕導致短路)、戶外燈具;
建築行業:門窗五金、幕牆金屬件(沿海建築需高耐鹽霧)。
主要測試標準
通用標準:
ISO 9227(國際標準,涵蓋 NSS/ASS/CASS);
GB/T 10125(中國標準,等效 ISO 9227);
ASTM B117(美國標準,中性鹽霧測試)。
行業標準:
汽車:ISO 16750(道路車輛電氣電子設備)、SAE J2334(汽車塗層鹽霧測試);
電子:IEC 60068-2-11(環境測試:鹽霧);
鍍層:ISO 1456(金屬覆蓋層鹽霧測試)、GB/T 2423.17(電工電子產品鹽霧測試)。
測試結果評估指標
腐蝕程度:
鏽蝕面積:如 “鏽蝕面積≤5%” 為合格(需按標準分級,如 ISO 10289 的鏽蝕等級);
鍍層 / 塗層狀態:是否出現起泡、脫落、開裂,或鍍層下腐蝕(如鍍鋅層出現白鏽、紅鏽)。
基材保護能力:鍍層 / 塗層失效後,基材(如鋼鐵)是否快速鏽蝕(紅鏽出現時間是關鍵指標,如鍍鋅件要求 48h 內無白鏽,96h 內無紅鏽)。
功能影響:電子元件是否因腐蝕導致短路、接觸不良;機械部件是否因鏽蝕卡滯。